Artykuł sponsorowany
Szczelność połączeń dużych detali po rotomouldingu — od tolerancji do obciążenia
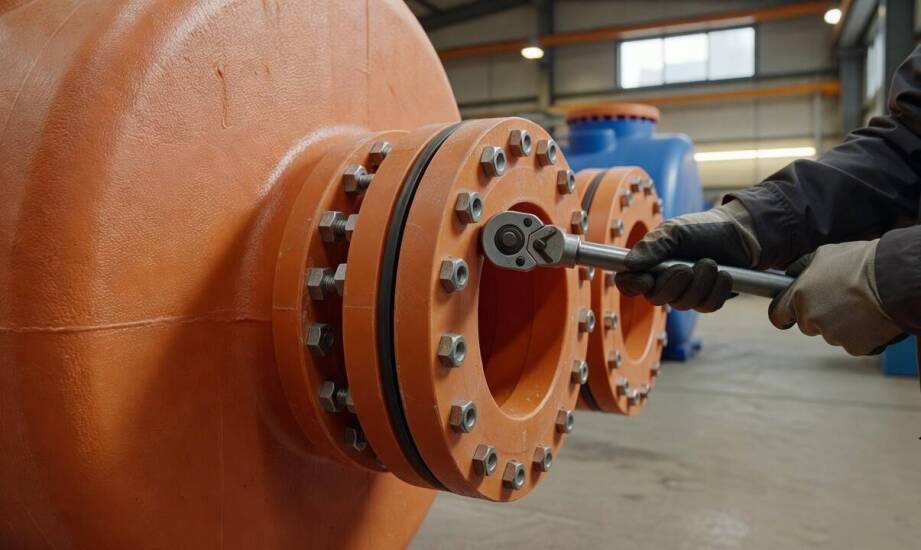
Połączenia dużych detali formowanych rotacyjnie muszą znosić drgania, obciążenia dynamiczne oraz wahania temperatury w trudnych warunkach eksploatacyjnych. Sam proces produkcji z tworzyw sztucznych wprowadza natomiast naturalne odchylenia wymiarowe i naprężenia. Ten konflikt technologiczny pojawia się szczególnie w zbiornikach wielkogabarytowych, obudowach maszyn oraz elementach konstrukcyjnych przeznaczonych dla rolnictwa, motoryzacji czy sektora energii odnawialnej. Osiągnięcie trwałej szczelności wymaga uwzględnienia specyfiki materiału już na wczesnym etapie projektowania styków i punktów mocowania.
Tolerancje wymiarowe i odkształcenia po chłodzeniu
Grubość ścianki w elementach z rotomouldingu wynosi zazwyczaj od 0,5 mm do nawet 50 mm. Jednorodność przekroju na poziomie ±10% jest w pełni osiągalna przy zachowaniu równomiernego rozkładu materiału w formie. Właściwy profil grubości decyduje o powtarzalności wymiarowej detalu po wyjęciu z matrycy, co bezpośrednio rzutuje na późniejszy montaż. Należy pamiętać, że skurcz tworzywa podczas stygnięcia osiąga 1–4% dla polietylenu i około 2% dla polipropylenu. Nierównomierne chłodzenie poszczególnych stref detalu powoduje różnice w szybkości kurczenia się materiału, co sprzyja powstawaniu wypaczeń na dużych płaszczyznach. Geometria powierzchni styku ulega wówczas zmianom, utrudniając osadzenie komponentów i obniżając siłę docisku uszczelnienia.
Praca materiału pod wpływem ciepła stanowi dodatkowe wyzwanie konstrukcyjne. Współczynnik rozszerzalności liniowej polipropylenu oscyluje w granicach 130–180 × 10⁻⁶/K. Zmiana temperatury otoczenia o 50°C na elemencie o długości jednego metra daje przesunięcie rzędu kilku milimetrów. Kompensacja rozszerzalności cieplnej wymaga stosowania elastycznych złączy lub otworów podłużnych w miejscach łączenia. Sztywne zablokowanie detalu w wielu punktach generuje potężne naprężenia wewnętrzne. Z biegiem czasu obciążenia te prowadzą do luzowania śrub, mikropęknięć plastiku i ostatecznie do groźnego rozszczelnienia całego układu.
Techniki montażu i przenoszenie obciążeń
Wybór techniki łączenia wielkogabarytowych części plastikowych zależy bezpośrednio od rygoru ich pracy. Połączenie powinno być rozbieralne, gdy dokumentacja techniczna zakłada regularną konserwację układu lub okresową wymianę podzespołów wewnętrznych. Zastosowanie elastycznych uszczelek płaskich lub pierścieni typu O-ring wymusza precyzyjne operowanie momentem dokręcania śrub, aby uniknąć zmiażdżenia elastomeru. Trwałe zamknięcie przestrzeni realizuje się natomiast metodą zgrzewania lub klejenia strukturalnego, zwłaszcza gdy absolutnym priorytetem pozostaje odporność obudowy na ciągłe wibracje generowane przez silniki maszyn.
Wielkogabarytowe zbiorniki na wodę, paliwa czy oleje wymagają solidnych punktów kotwiczenia obciążeń zewnętrznych. Wkładki metalowe wyposażone w gwinty osadza się bezpośrednio w matrycy i zalewa tworzywem. Inserty wtapiane podczas formowania eliminują konieczność inwazyjnego wiercenia ścianek po zakończeniu produkcji, chroniąc integralność zbiornika. Rozwiązanie to pozwala na mocne dokręcenie króćców, przy czym docelowa szczelność zależy ostatecznie od właściwego doboru uszczelnienia, dopasowania tolerancji, realnego obciążenia roboczego oraz rygorystycznej kontroli pomiarowej układu.
Montaż elementów formowanych według dostarczonej dokumentacji stanowi kluczowy etap poprodukcyjny. Proces ten obejmuje przycinanie nadlewów materiału oraz fizyczne dopasowanie złączy i gwintów. Praktyka firmy Roto4mat wskazuje, że starannie przeprowadzony postprocessing musi uwzględniać testy ciśnieniowe całego zespołu przed dopuszczeniem go do użytku. Weryfikacja po złożeniu upewnia inżynierów, że ewentualne odchyłki skurczowe mieszczą się w normach, a połączony moduł bez problemu zniesie przewidywane obciążenia.
Stabilność połączenia elementów z tworzyw sztucznych wykracza poza samo fizyczne dociśnięcie złączy czy zgrzanie krawędzi. Długotrwała bezawaryjność wymaga pełnej zgodności projektu z rzeczywistymi warunkami termicznymi i dynamicznymi pracy detalu. Znajomość parametrów skurczu rotomouldingu oraz przemyślany dobór uszczelnień gwarantują bezpieczeństwo rozbudowanych obudów i systemów magazynowania w wymagającym środowisku przemysłowym.
Kategorie artykułów
Polecane artykuły

Wiertnice HDD a ich rola w nowoczesnym budownictwie
Wiertnice HDD odgrywają kluczową rolę w nowoczesnym budownictwie, umożliwiając efektywne i ekologiczne wykonywanie prac ziemnych. Dzięki nim można przeprowadzać precyzyjne przewierty pod drogami, rzekami oraz innymi przeszkodami, co znacząco wpływa na rozwój infrastruktury. W przeciwieństwie do trad

Rekrutacja do żłobka: jak przygotować dziecko do adaptacji w nowym środowisku?
Adaptacja do nowego środowiska żłobkowego jest kluczowym procesem wpływającym na dalszy rozwój dziecka. Wspieranie emocjonalnych i społecznych aspektów tego etapu pozwala na płynniejszą integrację malucha z rówieśnikami oraz opiekunami. Przemyślane wprowadzenie do żłobka, uwzględniające indywidualne