Artykuł sponsorowany
Jak jakość sprężonego powietrza wpływa na stabilność znakowania mikropunktowego
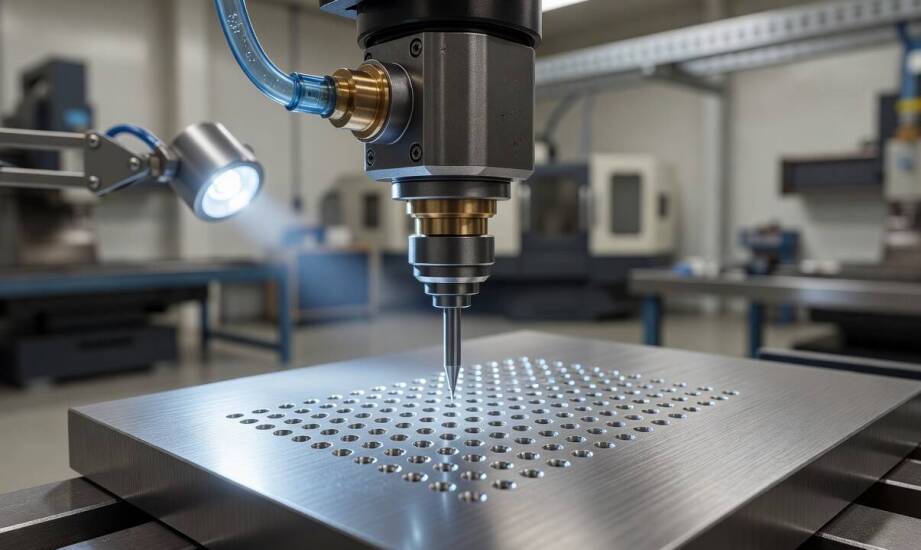
W zakładzie produkcyjnym operator zauważa, że mimo niezmienionych parametrów maszyny i programu znaki na metalowych detalach zaczynają wychodzić nierówno. Niektóre punkty są płytsze, układ liter traci czytelność, a skanery wizyjne zgłaszają błędy odczytu. Sytuacja powtarza się przy kolejnych partiach, choć wcześniej proces przebiegał całkowicie stabilnie. Szczególnie w branży motoryzacyjnej czy lotniczej, gdzie trwałość identyfikowalności determinuje dopuszczenie komponentu do użytku, takie zjawisko oznacza ryzyko odrzucenia serii produktów. Pierwszą reakcją personelu bywa często ingerencja w ustawienia sterownika lub wezwanie serwisu głowicy. Praktyka przemysłowa pokazuje jednak, że nagłe pogorszenie jakości śladu rzadko wynika z awarii samej mechaniki. Znacznie częściej przyczyna leży w instalacji zasilającej, gdzie wahania parametrów sprężonego powietrza natychmiast wpływają na powtarzalność znakowania.
Parametry sprężonego powietrza a dynamika ruchu igły
Znakowanie mikropunktowe w wariancie zasilanym gazem opiera się na precyzyjnie kontrolowanych impulsach. To one napędzają rylec uderzający z dużą częstotliwością w powierzchnię materiału. Prawidłowo skonfigurowana znakowarka pneumatyczna wymaga ciśnienia roboczego w zakresie 4–6 bar, aby zapewnić odpowiednią siłę nacisku i zachować pełną geometrię żądanego znaku. Technologia ta bezpośrednio przekazuje energię ze sprężonego medium do elementu roboczego, co czyni ją wysoce zależną od stabilności źródła.
Spadek ciśnienia poniżej wartości nominalnej zaburza cały cykl pracy urządzenia. Niższe ciśnienie zmniejsza energię kinetyczną igły, co bezpośrednio przekłada się na płytszy znak i widoczny rozrzut głębokości między sąsiadującymi punktami. Jeśli sprężarka nie nadąża z uzupełnianiem zapotrzebowania na powietrze lub w układzie powstaną nieszczelności, maszyna traci dynamikę. Głowica porusza się zgodnie z zadaną trajektorią, ale narzędzie nie penetruje stali czy stopu aluminium na oczekiwaną głębokość, pozostawiając jedynie powierzchowny zarys.
Wilgoć i zanieczyszczenia stałe w sieci zasilającej
Utrzymanie optymalnego ciśnienia manometrycznego nie gwarantuje jeszcze bezawaryjnej pracy stacji znakującej. Powietrze pobierane z ogólnozakładowej sieci sprężarkowej często niesie ze sobą parę wodną, drobiny oleju sprężarkowego i pył. Kondensat osadzający się w przewodach doprowadzających prowadzi do dławienia przepływu medium. Nagromadzenie wody w filtrach powoduje chwilowe blokady zasilania, co zakłóca synchronizację uderzeń i sprawia, że pojedyncze znaki stają się asymetryczne.
Kwestię czystości medium precyzują branżowe normy techniczne. Standard ISO 8573-1 definiuje konkretne klasy czystości powietrza przeznaczonego dla przemysłu. Dokument ten opisuje między innymi klasy wilgotności 4 i 5. Odpowiadają one ciśnieniowemu punktowi rosy na poziomie od +3 do +7 °C. Takie wartości stanowią rygorystyczne wymaganie zaawansowanych instalacji, ponieważ skutecznie ograniczają zjawisko kondensacji pary wodnej wewnątrz przewodów pneumatycznych. Projektując systemy identyfikacji dla zakładów produkcyjnych, specjaliści z firmy Taksi Engineering opierają się na dekadach doświadczeń w integracji stanowisk. W praktyce inżynierskiej odpowiednie osuszenie medium to podstawa ochrony wrażliwej mechaniki. Woda wprowadzona do wnętrza układu uderzeniowego przyspiesza korozję elementów ruchomych i degraduje uszczelnienia poliuretanowe.
Diagnoza usterki i rutynowe działania zapobiegawcze
Rozróżnienie usterki samej głowicy od błędu po stronie instalacji zasilającej wymaga weryfikacji parametrów na samym wejściu do maszyny. Pomiar ciśnienia w punkcie podłączenia oraz fizyczna kontrola separatorów pozwalają błyskawicznie zlokalizować źródło awarii. Jeżeli wartości na manometrze silnie falują podczas cyklu pracy maszyny, a w szklance filtra zalega woda, interwencji wymaga układ osuszania kompresora. Suchy wkład filtrujący i sztywno trzymające ciśnienie kierują uwagę techników na fizyczne zużycie igły lub osłabienie sprężyny powrotnej.
Utrzymanie wysokiej powtarzalności procesu wymaga rygorystycznego podejścia do codziennego serwisu. Systematyczne opróżnianie ręcznych zrzutów kondensatu oraz cotygodniowa weryfikacja wkładów filtracyjnych zapobiega odkładaniu się szkodliwych osadów. Zastosowanie manometrów z wyraźną sygnalizacją wizualną pomaga operatorom wychwycić niepokojące spadki wydajności układu na długo przed wygenerowaniem produkcyjnego braku. Staranna opieka nad przygotowaniem powietrza to najskuteczniejsza metoda wydłużenia żywotności przemysłowych systemów znakowania.
Kategorie artykułów
Polecane artykuły

Wiertnice HDD a ich rola w nowoczesnym budownictwie
Wiertnice HDD odgrywają kluczową rolę w nowoczesnym budownictwie, umożliwiając efektywne i ekologiczne wykonywanie prac ziemnych. Dzięki nim można przeprowadzać precyzyjne przewierty pod drogami, rzekami oraz innymi przeszkodami, co znacząco wpływa na rozwój infrastruktury. W przeciwieństwie do trad

Rekrutacja do żłobka: jak przygotować dziecko do adaptacji w nowym środowisku?
Adaptacja do nowego środowiska żłobkowego jest kluczowym procesem wpływającym na dalszy rozwój dziecka. Wspieranie emocjonalnych i społecznych aspektów tego etapu pozwala na płynniejszą integrację malucha z rówieśnikami oraz opiekunami. Przemyślane wprowadzenie do żłobka, uwzględniające indywidualne