Artykuł sponsorowany
Jak geometria dyszy i liczba stopni wpływają na podciśnienie w aplikacjach przemysłowych
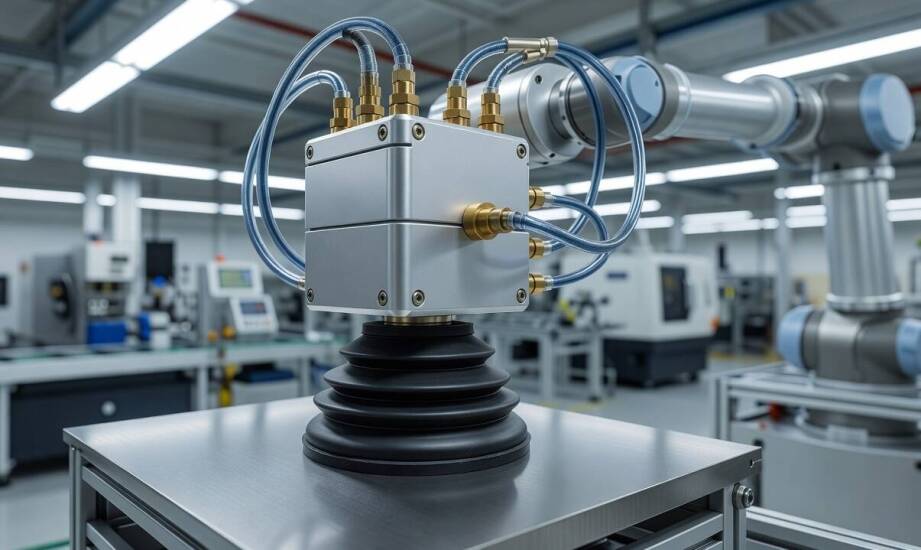
Układ generowania podciśnienia przetestowany w sterylnych warunkach laboratoryjnych niemal zawsze osiąga parametry podane w karcie katalogowej. Sytuacja zmienia się diametralnie po przeniesieniu sprzętu na docelową linię produkcyjną. Ten sam zestaw komponentów zaczyna reagować inaczej pod wpływem zmiennego cyklu maszyny, oporów instalacji czy specyfiki przenoszonego detalu. Operatorzy obserwują wtedy wolniejsze narastanie próżni lub niebezpieczne wahania siły chwytu. Zrozumienie wpływu wewnętrznej budowy eżektora na parametry strumienia pozwala uniknąć przestojów i uszkodzeń materiału podczas produkcji.
Zasada działania eżektora i źródła strat przepływu
Sprężone powietrze doprowadzane do głównej dyszy układu gwałtownie przyspiesza w jej precyzyjnie wyprofilowanym zwężeniu. Zgodnie z zasadą Bernoulliego nagły wzrost prędkości strumienia gazu wymusza lokalny spadek ciśnienia statycznego, co bezpośrednio prowadzi do wytworzenia strefy podciśnienia. Podciśnienie zasysa powietrze z wnętrza przyssawki i przewodów roboczych, po czym oba strumienie dynamicznie mieszają się ze sobą wewnątrz korpusu. Wylatując przez dyfuzor, rozprężony gaz wytraca swoją pierwotną prędkość i częściowo odzyskuje ciśnienie, a następnie trafia do tłumika hałasu.
Proces ten napotyka na twarde ograniczenia fizyczne. Straty energii wewnątrz urządzenia wynikają najczęściej z oporów tarcia w ciasnych kanałach dolotowych oraz z turbulencji w samej komorze mieszania. Nieoptymalnie wyprofilowane zwężenie lub zanieczyszczenia osadzające się na ściankach drastycznie obniżają sprawność całego układu, zmuszając kompresor do nieprzerwanej pracy.
Symptomy niedopasowania parametrów układu
Praktyka inżynierska na halach produkcyjnych szybko weryfikuje teoretyczne założenia projektowe. Głównym sygnałem ostrzegawczym, zwiastującym problemy z wydajnością, jest zbyt wolne narastanie podciśnienia lub nagłe wahania wartości w trakcie cyklu pracy. Takie zachowanie układu wskazuje zazwyczaj na obecność nieszczelności na styku przyssawki z porowatym detalem albo na przeciążenie eżektora zbyt dużym zapotrzebowaniem na przepływ. System traci swoją nominalną stabilność, co w przypadku szybkich robotów manipulacyjnych stanowi poważne zagrożenie. Prowadzi to do przedwczesnego upuszczenia ładunku, zatrzymania linii pakującej i zniszczenia przenoszonego elementu.
Wpływ liczby stopni i geometrii dyszy na wydajność
Konstrukcje jednostopniowe realizują wymianę gazową wewnątrz jednej dyszy i pojedynczej komory. Taki wariant sprawdza się przy powtarzalnych aplikacjach, które nie wymagają skrajnych wartości podciśnienia ani bardzo krótkiego czasu reakcji. Z kolei wielostopniowe systemy eżektorowe działają na zasadzie kaskadowej. Wykorzystują energię kinetyczną strumienia powietrza kilkukrotnie w szeregowo ułożonych komorach. Modułowa budowa pozwala uzyskać znacznie wyższy poziom podciśnienia przy jednoczesnym radykalnym ograniczeniu zużycia sprężonego powietrza, przynosząc zakładowi realne oszczędności energetyczne.
W obu wariantach parametrem o krytycznym znaczeniu pozostaje wewnętrzna średnica dyszy. Definiuje ona ostateczny strumień ssania oraz krzywą czasu reakcji układu pneumatycznego. Mniejszy przekrój skutecznie ogranicza przepływ roboczy, co w naturalny sposób wydłuża czas potrzebny do ewakuacji powietrza z przewodów. Większa średnica zapewnia za to bardzo wysoką wydajność ssania. Taka specyfika jest niezbędna podczas manipulowania trudnymi materiałami porowatymi, takimi jak karton opakowaniowy czy surowe płyty drewniane. Układ o dużym przepływie potrafi na bieżąco kompensować naturalne przecieki powietrza wnikającego przez strukturę materiału. W przypadku szczelnych detali, takich jak blachy samochodowe czy tafle szkła, priorytety ulegają zmianie. Konieczna staje się błyskawiczna reakcja eżektora i stabilne utrzymanie podciśnienia w ułamkowosekundowych cyklach manipulacyjnych.
Rola komponentów w nowoczesnej automatyce
Automatyzacja procesów przenoszenia wymaga ścisłej integracji wszystkich podzespołów instalacji. Nowoczesne generatory podciśnienia współpracują bezpośrednio z dedykowanymi przyssawkami oraz modułowymi chwytakami, tworząc całkowicie szczelne i niezawodne węzły robocze. Dopasowanie parametrów tych elementów ułatwia synchronizację układu z tempem pracy robota przemysłowego.
Praktyczne wdrożenie takich maszyn wymaga uwzględnienia wymagań konkretnego środowiska produkcyjnego. Firma ARA Pneumatik na co dzień wspiera zakłady przemysłowe w projektowaniu i modernizacji systemów chwytakowych. W ofercie wrocławskiego dystrybutora znajdują się zaawansowane komponenty techniki próżniowej. Można je skonfigurować pod kątem liczby stopni, profilu dyszy i wydatku przepływu, co zapewnia stabilność procesu nawet przy nietypowych materiałach.
Ostateczny dobór odpowiedniej technologii próżniowej nie powinien opierać się wyłącznie na podstawowych parametrach odczytanych z karty produktu. Rzeczywista skuteczność bezpiecznego chwytu zależy od docelowego poziomu podciśnienia, fizycznej struktury przenoszonego materiału oraz dynamiki narzuconej przez program sterownika PLC. Nawet najbardziej zaawansowane wielostopniowe eżektory stracą deklarowaną wydajność, jeśli średnica ich dysz minie się ze stopniem porowatości chwytanego detalu. Rygorystyczna weryfikacja układu w warunkach pełnego obciążenia produkcyjnego stanowi jedyną niezawodną metodę potwierdzenia jego działania.
Kategorie artykułów
Polecane artykuły

Wiertnice HDD a ich rola w nowoczesnym budownictwie
Wiertnice HDD odgrywają kluczową rolę w nowoczesnym budownictwie, umożliwiając efektywne i ekologiczne wykonywanie prac ziemnych. Dzięki nim można przeprowadzać precyzyjne przewierty pod drogami, rzekami oraz innymi przeszkodami, co znacząco wpływa na rozwój infrastruktury. W przeciwieństwie do trad

Rekrutacja do żłobka: jak przygotować dziecko do adaptacji w nowym środowisku?
Adaptacja do nowego środowiska żłobkowego jest kluczowym procesem wpływającym na dalszy rozwój dziecka. Wspieranie emocjonalnych i społecznych aspektów tego etapu pozwala na płynniejszą integrację malucha z rówieśnikami oraz opiekunami. Przemyślane wprowadzenie do żłobka, uwzględniające indywidualne