Artykuł sponsorowany
Dlaczego wał i cylinder po regeneracji wymagają różnych metod wykończenia
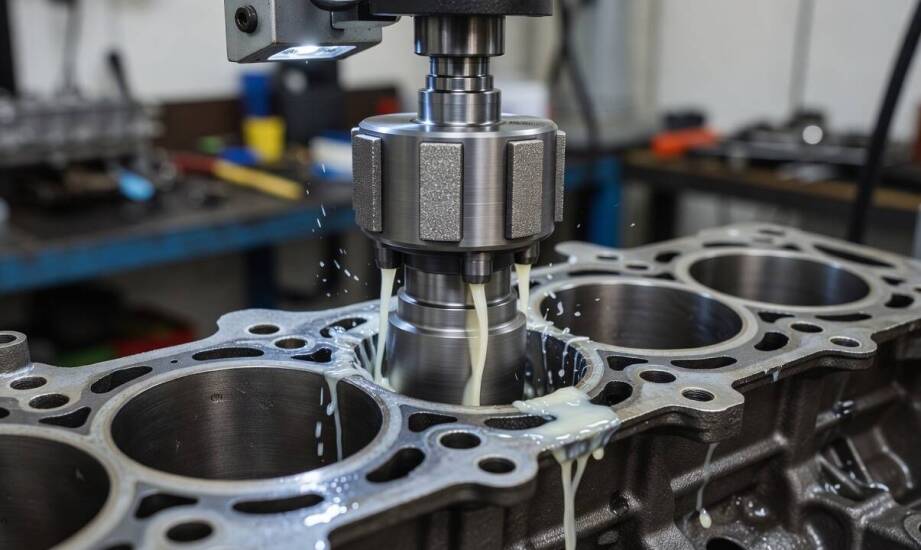
Podczas remontu silnika spalinowego cylinder, wał korbowy i głowica wymagają odmiennych metod wykańczania powierzchni roboczych. Przywrócenie pełnej sprawności jednostki napędowej zależy od precyzyjnego zachowania kolejności tych procesów. Szlifowanie usuwa większe naddatki materiału i przywraca podstawowy wymiar, podczas gdy honowanie koryguje mikrogeometrię i nadaje funkcjonalną strukturę smarną. Etapy te nie są zamienne, ponieważ każdy realizuje zupełnie inny cel technologiczny w drodze do uszczelnienia komory spalania.
Co usuwa szlifowanie, a co pozostawia honowanie
Usunięcie warstwy zużytego materiału z cylindrów lub czopów wału pozwala przywrócić wymiary bazowe uszkodzonego elementu. Wytyczne techniczne dla warsztatów i producentów komponentów pokazują jednak, że wartości naddatku ściśle zależą od zastosowanego procesu, typu silnika i obrabianego stopu. Klasyczna obróbka zgrubna może zbierać warstwę przekraczającą 0,13 mm, przygotowując powierzchnię pod dalsze kroki. Metoda ta pozostawia widoczne ślady użytych narzędzi oraz ewentualne błędy kształtu w postaci owalności czy stożkowatości. Następujące bezpośrednio po niej wykańczanie koryguje błędy geometryczne do mikronowej dokładności. Wymaga to zebrania minimalnego naddatku, który według dokumentacji branżowych często mieści się w przedziale 0,013–0,025 mm. Technika ta nie zastępuje usuwania dużych ubytków, ponieważ jej wyłącznym zadaniem jest ostateczne ukształtowanie struktury bez naruszania bazowego wymiaru.
Regeneracja wału korbowego doprowadza poszczególne czopy do wymiaru nominalnego lub pierwszego nadwymiaru określonego przez producenta. Wykonuje się następnie staranne polerowanie, które ścina jedynie ostre wierzchołki chropowatości, zazwyczaj do głębokości nieprzekraczającej 0,005 mm. Obróbka bloków silnika wymaga z kolei pozostawienia odpowiedniego naddatku na honowanie, aby usunąć całą warstwę uszkodzoną podczas wcześniejszego skrawania. Zbyt mały zapas materiału sprawia, że głębokie rysy po nożu tokarskim pozostają nienaruszone i drastycznie zakłócają późniejszą pracę pierścieni tłokowych.
Wpływ obróbki na geometrię, chropowatość i tarcie
Finalna obróbka decyduje o geometrii otworu cylindra i czopów wału oraz o chropowatości powierzchni, oznaczanej w inżynierii parametrem Ra. Prawidłowo przeprowadzone honowanie tworzy charakterystyczną siatkę przecinających się rys. Szlif krzyżowy zapewnia utrzymanie filmu olejowego i minimalizuje tarcie między poruszającym się tłokiem a gładzią. Podawana w ogólnych wytycznych wartość Ra dla cylindrów nierzadko wynosi od 0,3 do 0,9 μm. Oficjalna dokumentacja techniczna, taka jak instrukcje firmy Mahle, wyraźnie jednak wskazuje, że parametry te silnie zależą od technologii odlewu, procesu skrawania i rodzaju użytych pierścieni zgarniających. Czopy wału korbowego wymagają z reguły wyższej gładkości na poziomie 0,2–0,4 μm, a w wysilonych silnikach diesla obciążenia wymuszają często schodzenie do wartości rzędu 0,25 μm.
Utrzymanie właściwej chropowatości bezpośrednio zapobiega zacieraniu i przedwczesnemu zużyciu współpracujących części mechanicznych. Zbyt gładka powierzchnia pozbawiona mikroskopijnych kanalików smarnych zwiększa ryzyko zerwania filmu olejowego. Zbyt chropowata struktura działa z kolei jak pilnik i przyspiesza wycieranie krawędzi pierścieni. Prawidłowo poprowadzony proces obróbki obejmuje następujące kroki:
- ocena stopnia zużycia elementu,
- wyprowadzenie wymiaru bazowego przez skrawanie,
- ostateczne ukształtowanie parametrów trących.
W praktyce firmy Jurgal cykl przywracania parametrów fabrycznych wymaga ścisłego zachowania tej kolejności. Prawidłowe szlifowanie precyzyjne przygotowuje element do końcowego wygładzania, co pozwala uzyskać odpowiednią siatkę rys w jednostkach napędowych maszyn budowlanych, rolniczych i pojazdów ciężarowych.
Różnice praktyczne w obróbce wynikają z odmiennej charakterystyki pracy konkretnych jednostek napędowych. Silniki aut osobowych projektuje się z myślą o cichej pracy, niskim spalaniu i minimalnym zużyciu oleju. Wymusza to bardzo precyzyjne planowanie głębokości i kąta rys siatki honowniczej. Motory instalowane w sprzęcie ciężarowym i rolniczym muszą znosić ekstremalne obciążenia cieplne oraz wielogodzinną pracę pod wysokim momentem obrotowym. Tolerancje kształtu i wykończenie powierzchni są tam kontrolowane ze szczególną uwagą, aby uniknąć zmęczenia materiału.
Właściwy dobór technologii skrawania determinuje zachowanie całego układu korbowo-tłokowego po zmontowaniu bloku. Odpowiednia geometria i struktura powierzchni gwarantują właściwą kompresję, bezawaryjne smarowanie oraz wieloletnią żywotność zregenerowanego silnika.
Kategorie artykułów
Polecane artykuły

Wiertnice HDD a ich rola w nowoczesnym budownictwie
Wiertnice HDD odgrywają kluczową rolę w nowoczesnym budownictwie, umożliwiając efektywne i ekologiczne wykonywanie prac ziemnych. Dzięki nim można przeprowadzać precyzyjne przewierty pod drogami, rzekami oraz innymi przeszkodami, co znacząco wpływa na rozwój infrastruktury. W przeciwieństwie do trad

Rekrutacja do żłobka: jak przygotować dziecko do adaptacji w nowym środowisku?
Adaptacja do nowego środowiska żłobkowego jest kluczowym procesem wpływającym na dalszy rozwój dziecka. Wspieranie emocjonalnych i społecznych aspektów tego etapu pozwala na płynniejszą integrację malucha z rówieśnikami oraz opiekunami. Przemyślane wprowadzenie do żłobka, uwzględniające indywidualne