Artykuł sponsorowany
Dlaczego rutynowa konserwacja utrzymuje precyzję automatu szlifierskiego w codziennej pracy warsztatu
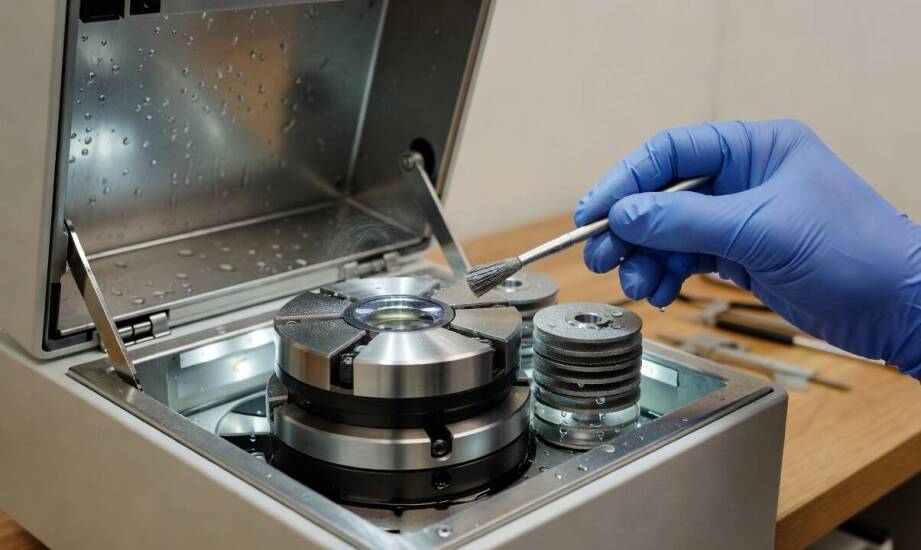
W warsztacie optycznym precyzyjny szlif soczewek zależy w dużej mierze od codziennej rutyny konserwacyjnej stosowanej przez operatorów. Współczesne urządzenia opierają się na zaawansowanej elektronice i precyzyjnych silnikach krokowych wymagających odpowiednio czystego środowiska pracy. Drobne odchylenia w osi lub kształcie krawędzi często wynikają po prostu z nagromadzenia pyłu na elementach pomiarowych, a rzadziej z poważnej awarii mechanicznej samego urządzenia. Zlekceważenie podstawowych czynności porządkowych błyskawicznie prowadzi do spadku powtarzalności obróbki i odczuwalnego wzrostu liczby koniecznych poprawek. Warsztaty tracą wtedy nie tylko cenny materiał, ale przede wszystkim czas niezbędny na ponowne przygotowanie zlecenia. Utrzymanie ścisłego reżimu serwisowego stanowi zatem fundament stabilnej i wysoce ekonomicznej pracy każdego dnia.
Codzienne czyszczenie toru optycznego i elementów roboczych
Podstawowym zadaniem operatora maszyny pozostaje codzienne czyszczenie toru optycznego z pyłu i resztek obrabianego materiału. Dotyczy to w szczególności obiektywów kamery skanującej oprawę oraz wrażliwych sensorów odpowiedzialnych za blokowanie. Zabrudzone elementy optyczne bezpośrednio powodują błędy odczytu pierwotnego kształtu i pozycji w przestrzeni roboczej. Taki stan rzeczy natychmiast przekłada się na niedokładne dopasowanie wyciętej soczewki do wybranej przez pacjenta oprawy. Praktyka warsztatowa dowodzi, że każdy zestaw bezszablonowy wymaga niezwykle delikatnego odkurzania wnętrza po zakończeniu każdej zmiany roboczej. Najlepiej wykorzystać do tego celu wąską, szczelinową końcówkę ssącą. Należy bezwzględnie unikać przedmuchiwania komory sprężonym powietrzem, ponieważ wysokie ciśnienie potrafi wtłoczyć mikroskopijne cząstki w głębsze partie mechanizmu.
Równie istotne dla precyzji działania jest utrzymanie idealnej czystości uchwytów i wszelkich powierzchni podpierających. Zapobiega to przypadkowemu ślizganiu się soczewek podczas intensywnej obróbki krawędziowej oraz w samej fazie blokowania. Obróbka nowoczesnych materiałów generuje specyficzny rodzaj lepkiego urobku łatwo przylegającego do metalu. Resztki twardej żywicy lub nagromadzony pył na zaciskach zmieniają kąt podparcia obrabianego elementu. Taka sytuacja skutkuje nierównym dociskiem i niepożądanym przesunięciem osi cylindra. Regularne przecieranie elementów podtrzymujących wilgotną szmatką z łagodnym detergentem skutecznie chroni mechanikę. Równolegle należy sprawdzać stan filtrów układu chłodzącego. Czyste filtry utrzymują właściwą stabilność termiczną całego procesu i chronią ruchome podzespoły przed zjawiskiem przyspieszonego zużycia ściernego.
Kalibracja początkowa i diagnozowanie rozjechania ustawień
Wykonanie procedury testowej zaraz po rozpoczęciu zmiany przywraca pełną zgodność między skanem oprawy a rzeczywistym torem pracy szlifierki. Po wielu cyklach intensywnej obróbki naturalnie występują bardzo drobne przesunięcia mechaniczne. Wynikają one zazwyczaj z cyklicznego nagrzewania się podzespołów napędowych oraz stopniowego osadzania się mikrozanieczyszczeń w komorze. Uruchomienie autokalibracji obejmuje weryfikację rozmiaru, głębokości fazy i osi na specjalnie przeznaczonej do tego soczewce testowej. Sprawdzenie symetrii nacięć daje operatorowi jasną informację o bieżącej kondycji napędów. Cały proces zajmuje zaledwie kilka minut, a skutecznie zapobiega kumulacji niewielkich błędów w trakcie całego dnia pracy warsztatu.
Wczesne rozpoznanie pierwszych symptomów rozkalibrowania pozwala szybko uniknąć zniszczenia droższych konstrukcji wieloogniskowych. Powtarzalny błąd osi najczęściej objawia się stałym odchyleniem kąta niezależnie od typu obrabianej soczewki. Taki objaw wyraźnie wskazuje na zaburzenia pracy sensora lub mechaniczne wyeksploatowanie elementu pozycjonującego blok. Nierówne krawędzie po szlifowaniu wynikają z kolei najczęściej z mocno zabrudzonego toru optycznego lub skrajnie zużytej tarczy polerskiej. Gdy podobne problemy pojawiają się nagle w trakcie pracy, zazwyczaj wystarczy standardowa regulacja i dokładne czyszczenie przeprowadzone przez samego operatora. Przy stale narastającym problemie konieczna staje się profesjonalna interwencja techniczna. Obejmuje ona wymianę zużytych podzespołów na nowe części lub pełną kalibrację fabryczną całego urządzenia. Próba samodzielnej ingerencji w zaawansowany układ sterowania potrafi spowodować znacznie poważniejsze uszkodzenia płyty głównej.
W codziennej praktyce serwisowej firmy KRAK - OPTIC wielokrotnie obserwujemy, że zaledwie kilka dobrych nawyków ze strony operatora dogłębnie stabilizuje pracę zaawansowanych automatów szlifierskich. Podstawowe odkurzanie wnętrza komory roboczej, systematyczna autokalibracja osi przed rozpoczęciem pracy oraz regularna wymiana wody w układzie chłodzącym zgodnie z zaleceniami instrukcji danego modelu przynoszą wymierne rezultaty. Rygorystyczne przestrzeganie elementarnych procedur higieny maszyny zapobiega nagłym spadkom powtarzalności wymiarowej. Ogranicza to do absolutnego minimum ryzyko nieplanowanych przestojów warsztatu i zapewnia bezproblemową realizację zleceń przez wiele lat eksploatacji sprzętu.
Kategorie artykułów
Polecane artykuły

Wiertnice HDD a ich rola w nowoczesnym budownictwie
Wiertnice HDD odgrywają kluczową rolę w nowoczesnym budownictwie, umożliwiając efektywne i ekologiczne wykonywanie prac ziemnych. Dzięki nim można przeprowadzać precyzyjne przewierty pod drogami, rzekami oraz innymi przeszkodami, co znacząco wpływa na rozwój infrastruktury. W przeciwieństwie do trad

Rekrutacja do żłobka: jak przygotować dziecko do adaptacji w nowym środowisku?
Adaptacja do nowego środowiska żłobkowego jest kluczowym procesem wpływającym na dalszy rozwój dziecka. Wspieranie emocjonalnych i społecznych aspektów tego etapu pozwala na płynniejszą integrację malucha z rówieśnikami oraz opiekunami. Przemyślane wprowadzenie do żłobka, uwzględniające indywidualne